Zum Inhalt springen
Synafloat
Gespräch buchen
Im Gespräch klären wir, ob die Simulation Ihre Parameterfrage beantwortet.

Simulationssoftware für Laser-DED mit Draht oder Pulver

Parameter für sechs Anwendungen

Die Software passt Laserleistung, Vorschub und Werkstoffzufuhr Lage für Lage an und schreibt sie in Ihre Maschinendatei.

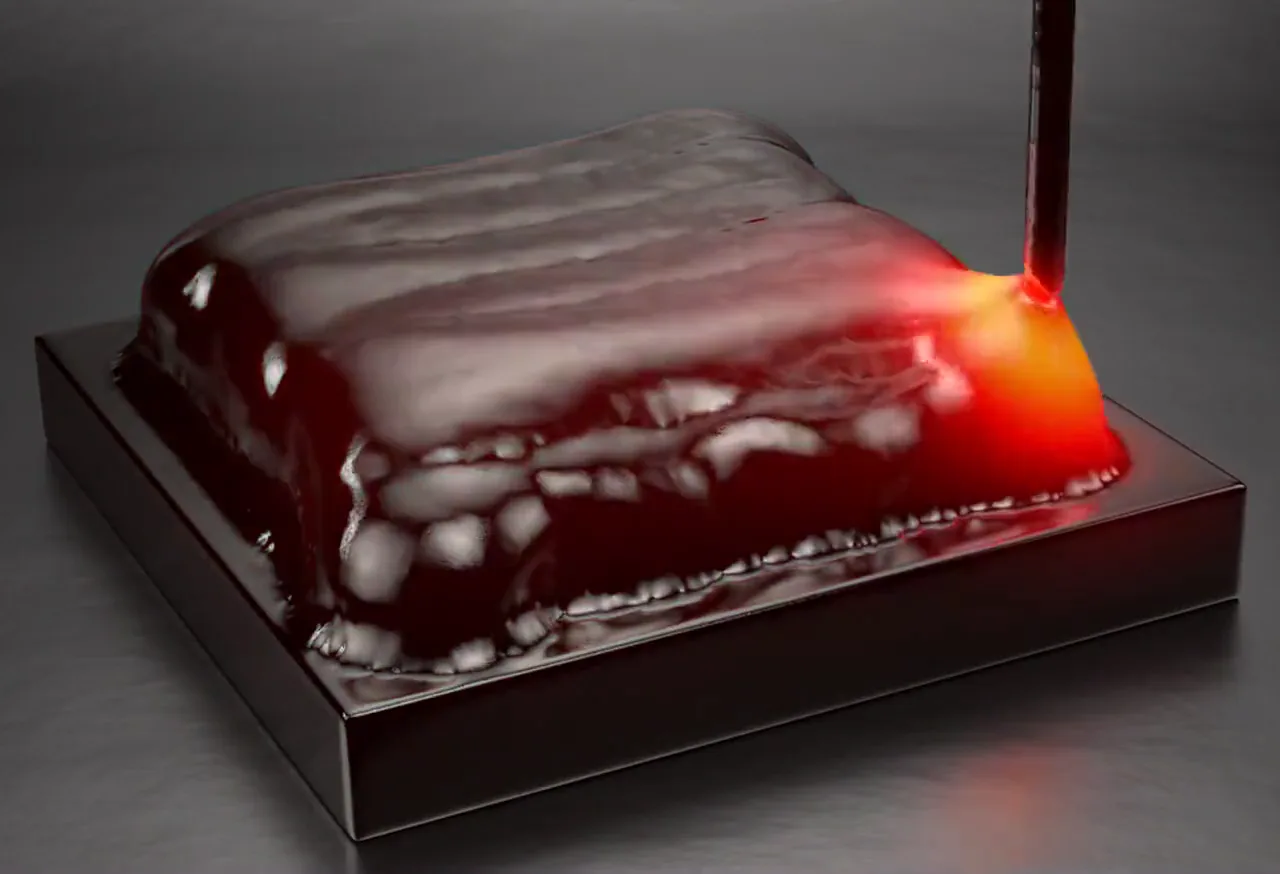
  1. NeuteilLaufKalibriert erst mit gemessener Schweißspur

    Simulation, Demonstrator

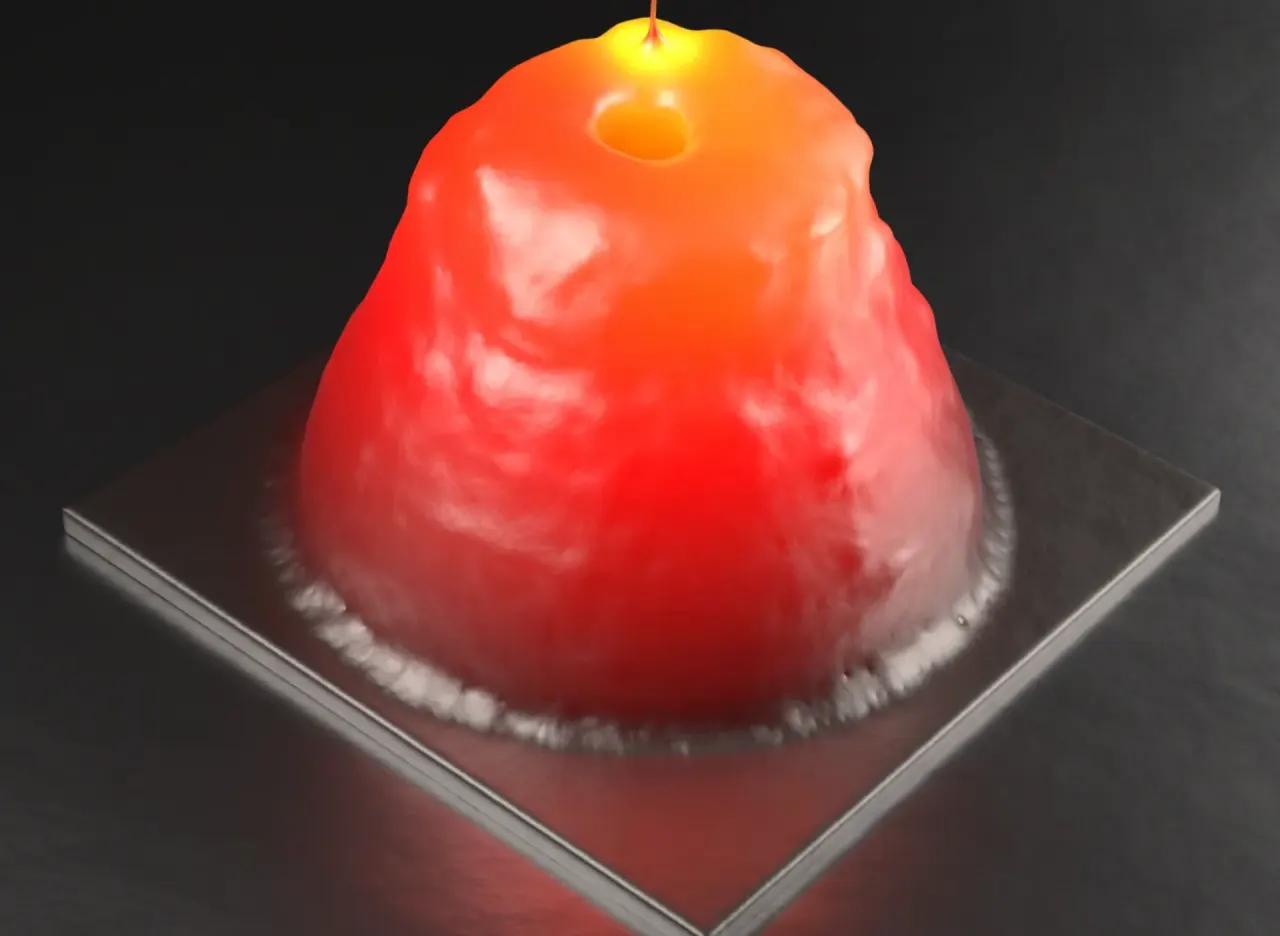
  2. Dünne Wand, viele LagenLaufWerte nur für diesen Lauf

    Simulation, Demonstrator-Kegel

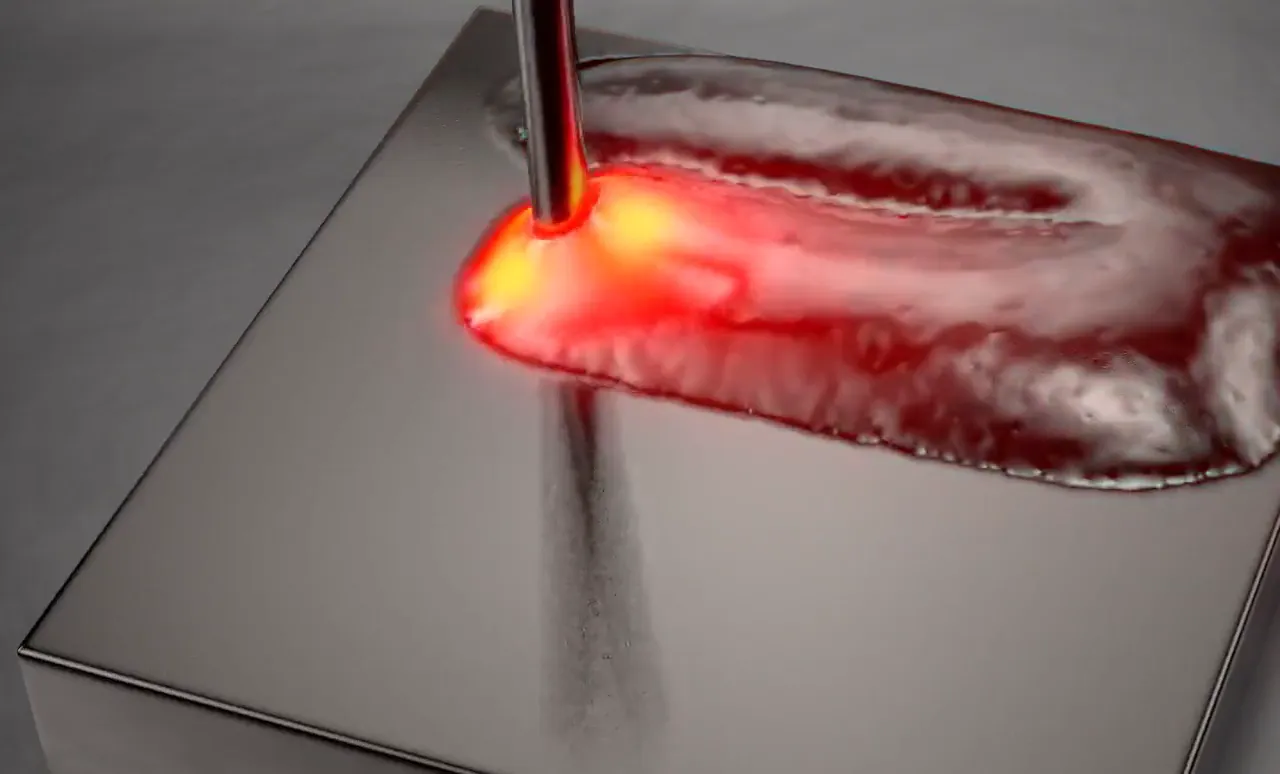
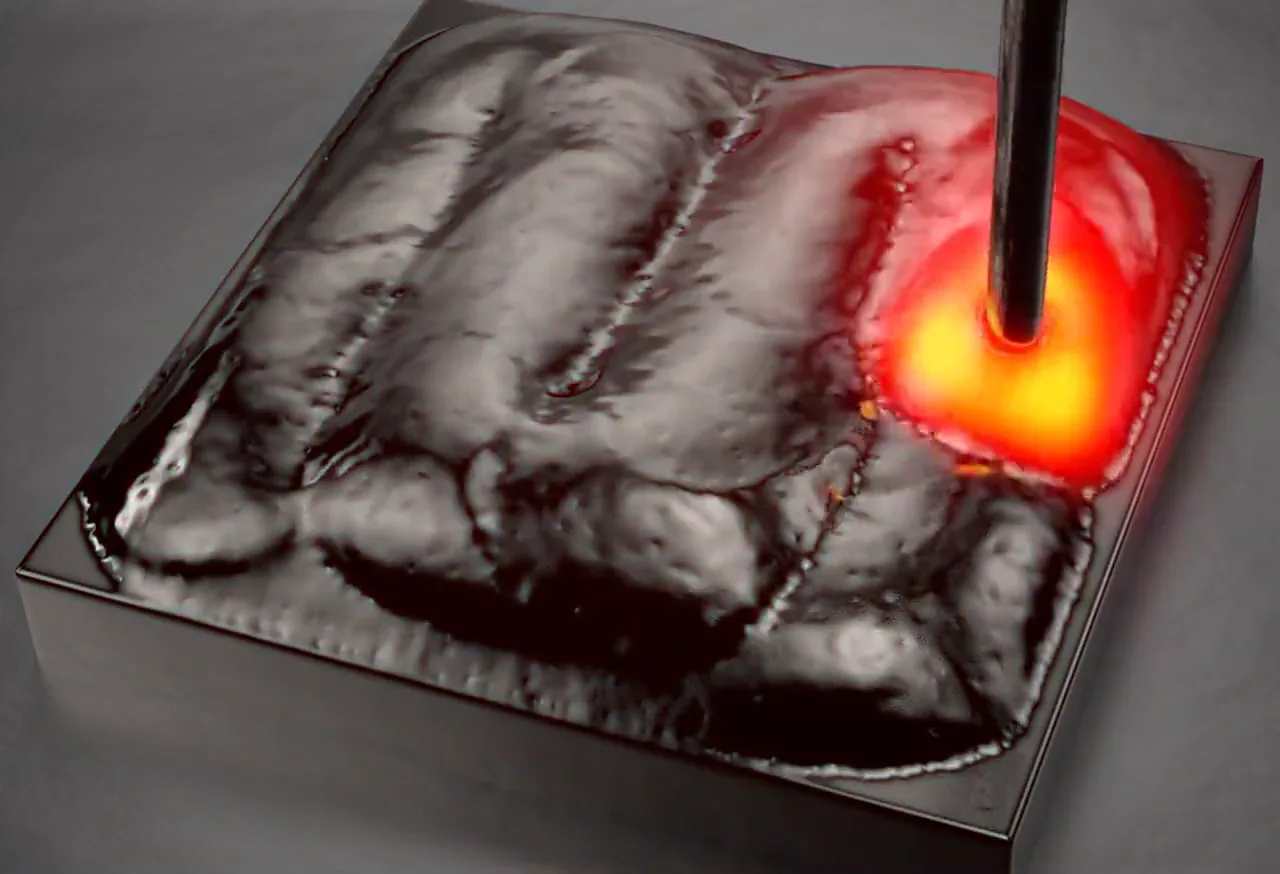
  3. BeschichtungLaufLauf zeigt nur die erste Lage

    Simulation, Demonstrator

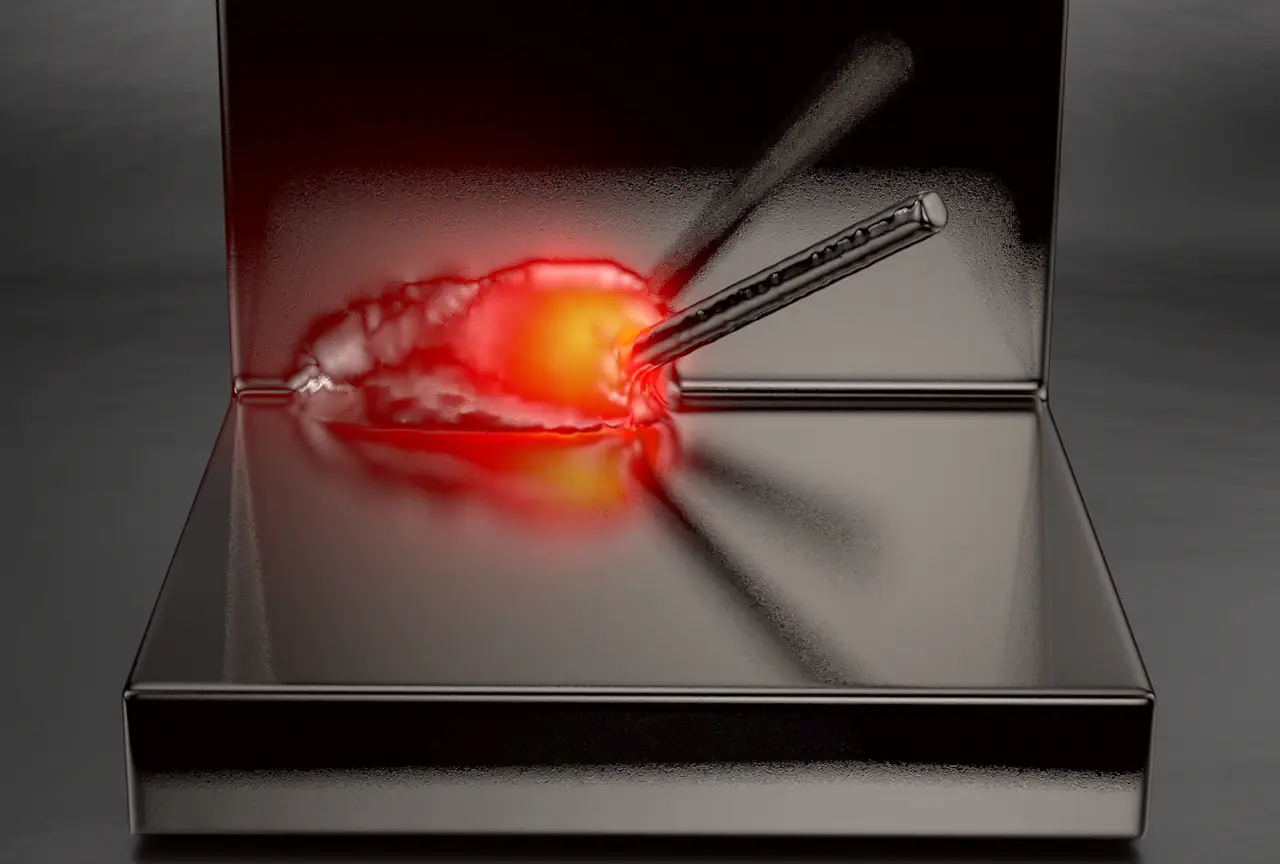
  4. Aufbau auf GrundkörperLaufLauf zeigt nur eine Schweißspur

    Simulation, Demonstrator

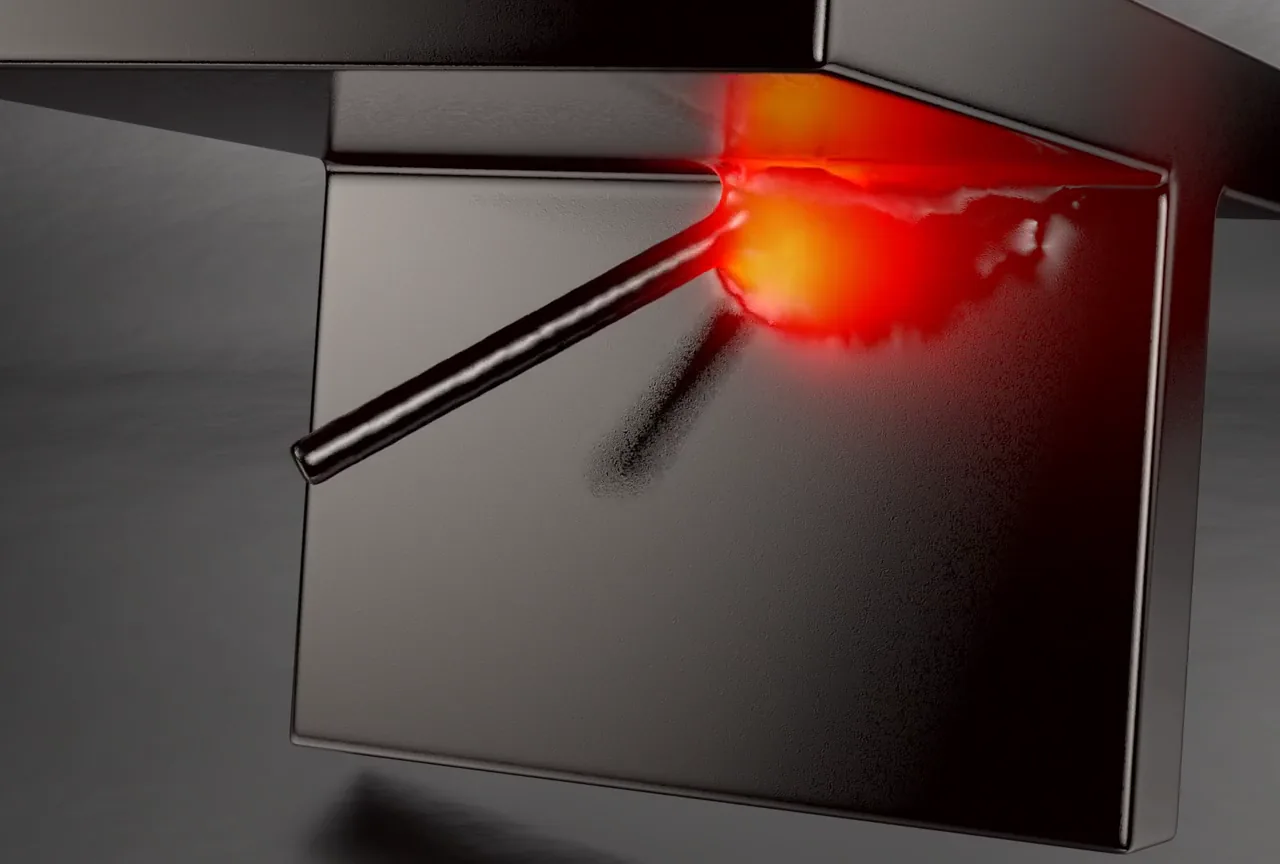
  5. Überhänge, geneigte WändeLaufLauf zeigt nur die Schweißspur über Kopf

    Simulation, Demonstrator

  6. ReparaturSchema

    Schema, Illustration

Parameterfindung heute

Bis heute werden Laser-DED-Parameter für jeden Werkstoff und jede Geometrie in aufwendigen physischen Drucken ermittelt. Maschine, Werkstoff, Geometrie und Bahn legen wir je Anfrage fest.

Neuteil

Die Software berechnet die Parameter für eine neue Geometrie.

Weil die Schichthöhe mit einem festen Parametersatz schwankt, passt die Software den Parametersatz Lage für Lage an.
Würfel-Demonstrator, fester Parametersatz
Würfel-Demonstrator, angepasster Parametersatz

Der Überstand rechts entsteht durch die zu kleine Grundplatte im Modell und ist kein Prozessfehler.

Ein Parametersatz für alle Lagen im Vergleich zu angepassten Parametern
Was sich ändertEin ParametersatzAngepasste Parameter
Laserleistungein Wert für alle LagenLage für Lage angepasst
Vorschubein Wert für alle LagenLage für Lage angepasst
Werkstoffzufuhrein Wert für alle LagenLage für Lage angepasst
Schichthöheschwanktbleibt konstant

Dünne Wand, viele Lagen

Die Software berechnet Parameter für eine Wand aus vielen Lagen, in der sich die Wärme staut.

Ziel: konstante Schichthöhe über 40 Minuten Bauzeit.

Laserleistung640–1620W6001.2001.8006401620sinkt, während sich das Bauteil aufheiztDrahtzufuhr5,8–12,6mm/s510155,812,6steigt, weil die angestaute Wärmemehr Draht aufschmelzen kann010203040 minLaserleistung640–1620Wsinkt, während sich das Bauteil aufheizt6001.2001.8006401620Drahtzufuhr5,8–12,6mm/ssteigt, weil die angestaute Wärmemehr Draht aufschmelzen kann510155,812,602040 minLaserleistung640–1620W6001.2001.8006401620Drahtzufuhr5,8–12,6mm/s510155,812,602040 min

Die Laserleistung liegt über 40 Minuten zwischen 640 und 1620 W und sinkt, während sich das Bauteil aufheizt. Die Drahtzufuhr liegt zwischen 5,8 und 12,6 mm/s und steigt, weil die angestaute Wärme mehr Draht aufschmelzen kann.

Kegel-Demonstrator, Draht: Clip und Kurven aus demselben Lauf

Beschichtung

Die Software berechnet Parameter für eine Funktionsschicht, die flächig aufgetragen wird, Schweißspur neben Schweißspur.

Mit Draht

Schweißspuren nebeneinander auf einer Platte

Aufbau auf Grundkörper

Die Software berechnet Parameter für neue Geometrie, die auf einen vorhandenen Grundkörper aufgebaut wird.

Mit Draht

Eine Schweißspur in der Innenecke eines vorhandenen Winkelteils

Überhänge, geneigte Wände

Die Software berechnet Parameter für Überhänge und geneigte Wände, bei denen jede Lage seitlich versetzt ist.

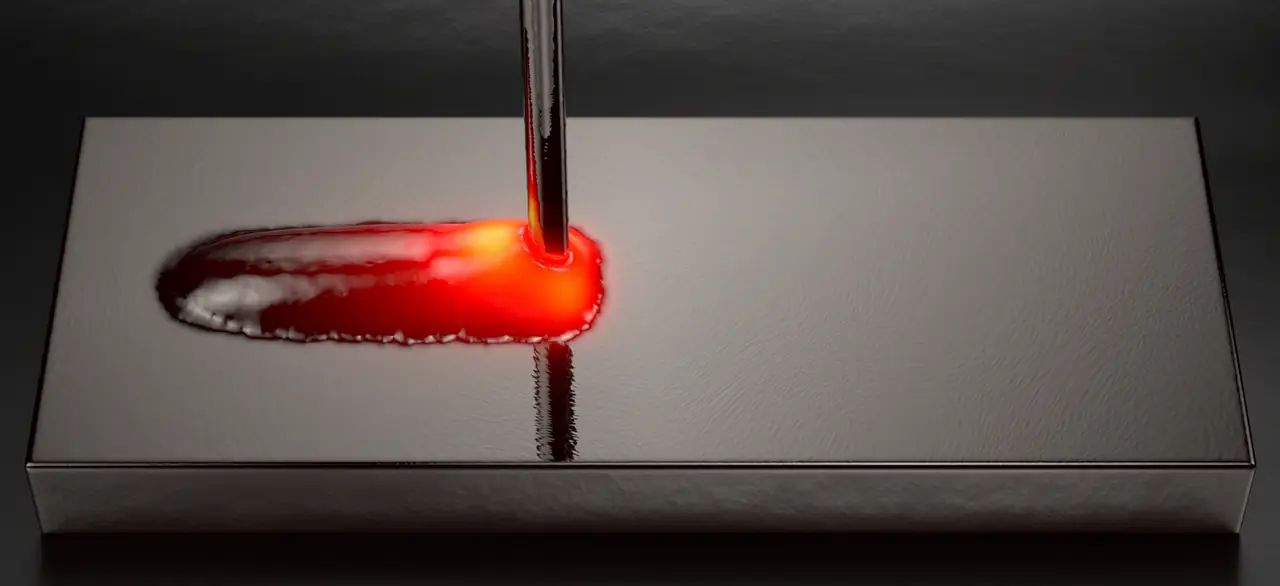
Mit Draht

Eine Schweißspur über Kopf unter einer waagrechten Platte

Reparatur

Die Software berechnet Parameter, um eine verschlissene Kontur am Bauteil wieder aufzubauen.

Reparatur, schematischSchnitt durch ein Bauteil mit verschlissener Kante. Zwei Schweißspuren füllen die Kerbe Lage für Lage, eine dritte wird aufgetragen. Gestrichelt die ursprüngliche Kontur.

Schema, Illustration

Auftrag auf ein vorhandenes Bauteil, schematisch
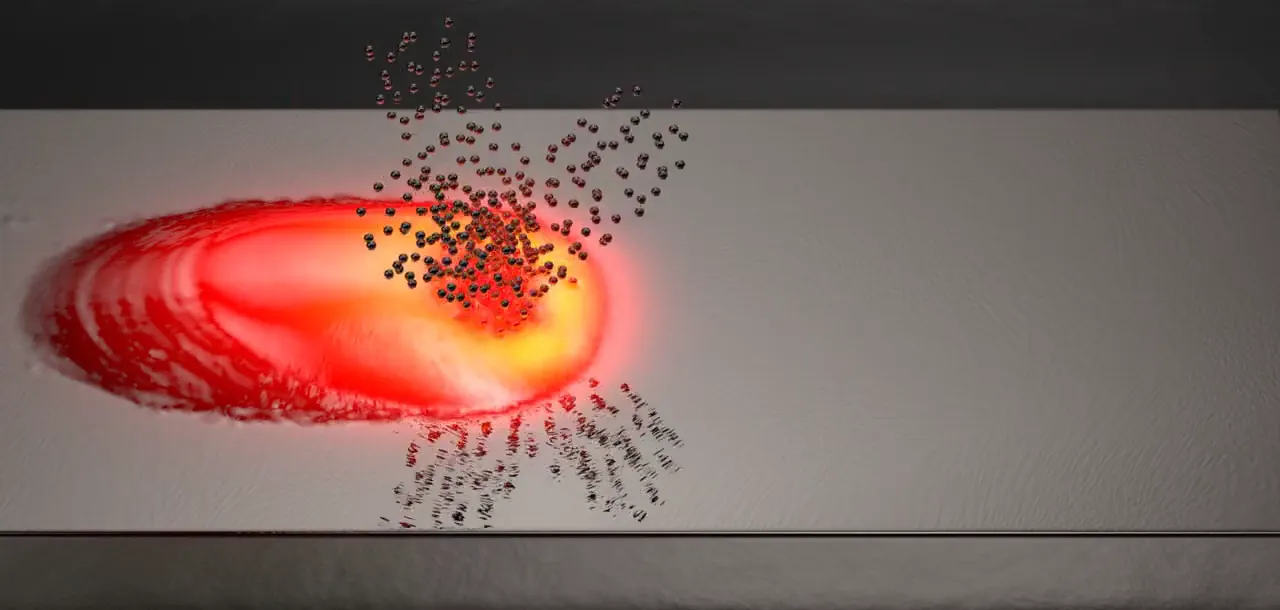
Drahtzufuhr, eine Einzelspur
Pulverzufuhr, eine Einzelspur

Draht oder Pulver

Je Anwendung simuliert die Software den Prozess mit Draht oder mit Pulver.

Grenzen des Modells

Die Simulation berechnet mögliche Parameter für Ihre Geometrie und Ihren Werkstoff. Den Druck ersetzt sie nicht.

Schema, Illustration

Wir simulieren

Angepasste Maschinendatei (G‑Code)

Mit Messung
Kalibriert mit Ihrer gemessenen Schweißspur, zum Beispiel einem Querschliff.
Ohne Messung
Eine explorative Studie mit simulierten Trends, ohne kalibrierten Vergleich.

Übergabe

Ihr Team

fährt
den Druck auf Ihrer Maschine.

Ihr Team erhält die Maschinendatei mit angepassten Prozessparametern, prüft sie vor dem Druck und nutzt sie für die weitere Prozessentwicklung.

Aufgabenteilung je Anwendung, schematisch

Stand der Belege

abgeglichen
Rein-Titan mit Einzelspur-Experimenten, Dissertation des Gründers, 2023 (extern)

Was wir nicht zusagen

  • Die Qualifizierung Ihres Bauteils.
  • Einen kalibrierten Vergleich ohne Messung.
  • Einsparungen als Ergebnis. Bauzeit, Energie oder die Zahl der Drucke sind kein vertragliches Ergebnis.

Sprechen wir über Ihr Bauteil

Im Gespräch klären wir, ob die Simulation Ihre Parameterfrage beantwortet.

Gespräch buchen

Den Termin wählen Sie auf book.synafloat.com.

Anfrage über das Kontaktformular

Sie sprechen mit Dr. Michael BlankDer Gründer forscht seit 2017 zur partikelbasierten Schmelzbadsimulation und hat darüber promoviert.

Förderung

EXIST – from science to business
Gefördert im Rahmen des EXIST-Gründungsstipendiums am Lehrstuhl FAPS der FAU, Förderzeitraum 09/2025 bis 08/2026.
FAU – Friedrich-Alexander-Universität Erlangen-NürnbergFAPS – Lehrstuhl für Fertigungsautomatisierung und Produktionssystematik der FAU

Partner: Friedrich-Alexander-Universität Erlangen-Nürnberg (FAU). Synafloat ist eine Ausgründung aus der FAU.

ESA BIC Northern Germany

Seit November 2026 im ESA Business Incubation Centre in Bremen.